Wymiana wycinarki plazmowej na laser
W jednym z projektów analizowaliśmy zastąpienie wycinarki plazmowej laserem światłowodowym.
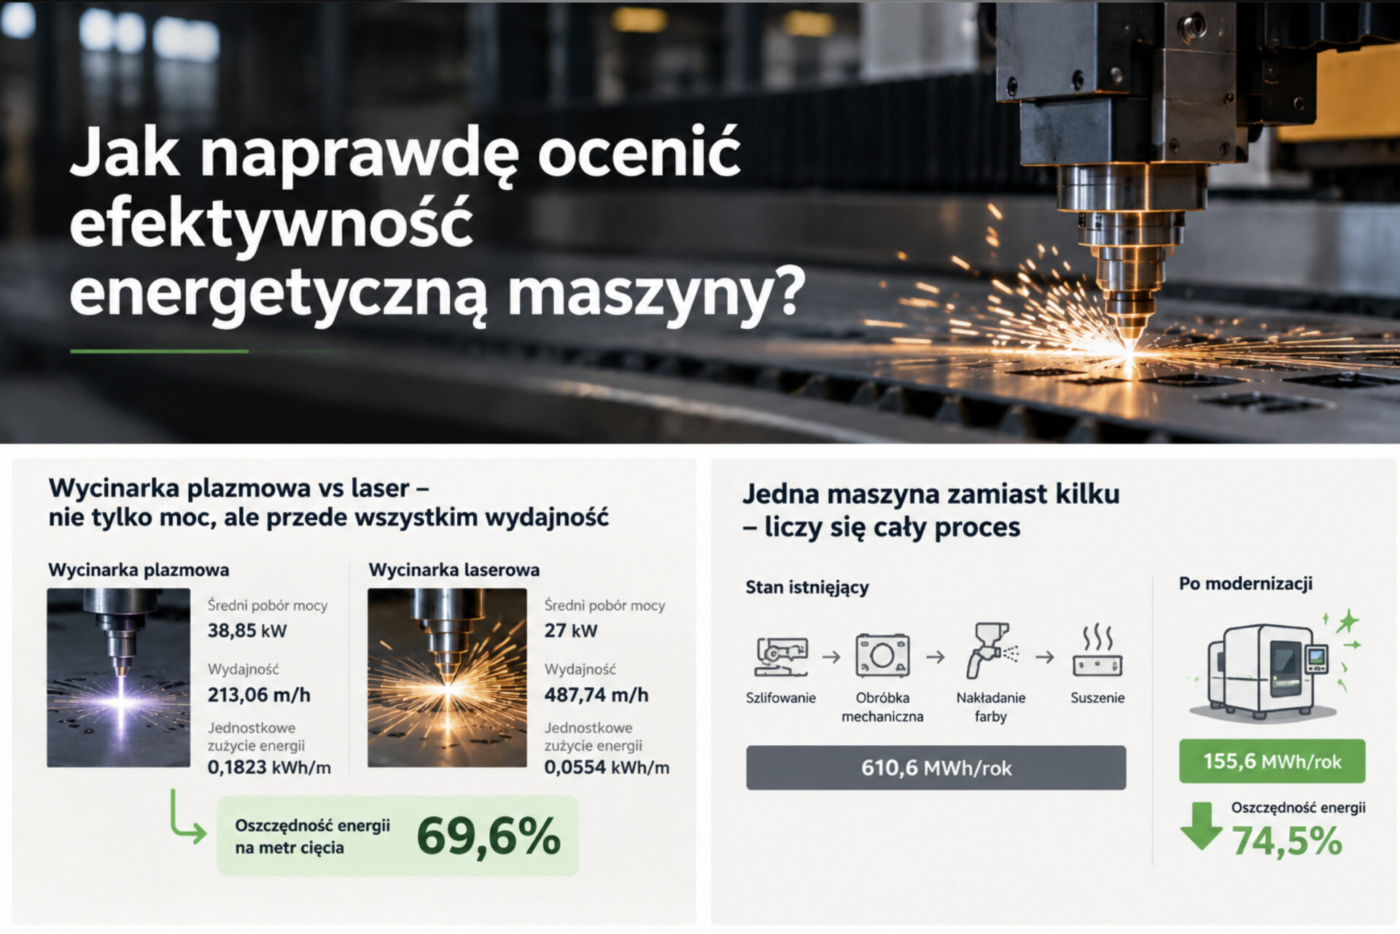
Dla istniejącej wycinarki średni pobór mocy wynosił ok. 38,85 kW, a średnia wydajność 213,06 m/h. Jednostkowe zużycie energii wynosiło więc około 0,1823 kWh na metr cięcia.
Dla nowego lasera średni pobór mocy wynosił 27 kW, a wydajność 487,74 m/h. Jednostkowe zużycie energii spadło do około 0,0554 kWh/m.
Oszczędność energii wyniosła około 69,6%.
Sama różnica mocy – 38,85 kW wobec 27 kW – nie tłumaczy takiego wyniku. Dużą część efektu daje ponad dwukrotnie większa szybkość nowego urządzenia.
Dlatego przy planowanej wymianie wycinarki, frezarki, prasy czy wtryskarki interesuje nas nie tylko moc znamionowa.
Potrzebujemy również danych o wydajności, czasie cyklu, rzeczywistym poborze energii i wielkości produkcji.
Czasami jedna nowa maszyna zastępuje kilka starych
Drugi projekt był bardziej złożony. Modernizacja obejmowała kilka etapów produkcji: szlifowanie, obróbkę mechaniczną, nakładanie farby i suszenie.
Nie było więc sensu zestawiać jednej starej maszyny z jedną nową.
Najpierw trzeba było określić, które operacje wykonuje obecny park maszynowy i jaki zakres produkcji przejmą nowe urządzenia. Poszczególne etapy analizowaliśmy osobno, odnosząc zużycie energii do liczby sztuk albo długości obrabianego materiału.
Dla całego analizowanego procesu zużycie energii finalnej spadło z około 610,6 MWh do 155,6 MWh rocznie.
Oszczędność wyniosła około 454,9 MWh/rok, czyli 74,5%.
Takich przypadków przy modernizacji produkcji jest sporo. Nowoczesne centrum obróbcze może przejąć pracę dwóch albo trzech starszych urządzeń. Nowa linia może łączyć operacje, które wcześniej były wykonywane na kilku stanowiskach.
Wtedy najważniejsze jest poprawne określenie granicy procesu i porównanie tego samego efektu produkcyjnego przed i po inwestycji.
Wymiana wózków spalinowych na elektryczne
Trzeci przypadek dotyczył transportu wewnętrznego.
Cztery wózki spalinowe miały zostać zastąpione czterema wózkami elektrycznymi.
Roczne zużycie energii finalnej przed modernizacją wynosiło około 426,6 MWh. Po wymianie wózków spadało do 118,8 MWh.
To około 72,2% oszczędności energii finalnej.
Po przeliczeniu na energię pierwotną wynik był jednak znacznie niższy – około 36,7%.
Powód jest prosty: zmieniał się nośnik energii. Przed modernizacją był to olej napędowy, po modernizacji energia elektryczna.
Przy takich inwestycjach trzeba więc uważać, o jakiej energii mówimy. Wynik dla energii finalnej nie musi być taki sam jak wynik dla energii pierwotnej. To kluczowe z punktu widzenia rodzaju finansowania, o jaki staramy się przy danej inwestycji.
Jednostkowe zużycie energii
W analizach maszyn często wykorzystujemy jednostkowe zużycie energii:
JZE = zużycie energii / wielkość produkcji
W zależności od procesu może to być:
- kWh/szt.,
- kWh/kg,
- kWh/t,
- kWh/m,
- kWh/m².
Dzięki temu można porównywać urządzenia o różnej mocy i różnej wydajności.
Jeżeli stara maszyna potrzebuje 2 000 godzin na wykonanie określonej produkcji, a nowa zrobi to samo w 800 godzin, sama informacja o mocy urządzeń nie wystarczy.
Skąd brać dane?
Najlepsze są oczywiście pomiary rzeczywistego zużycia energii.
Nie zawsze jednak są dostępne. W zależności od projektu korzystamy również z dokumentacji technicznej, danych producenta, informacji o czasie pracy, danych produkcyjnych, czasów cyklu albo parametrów deklarowanych dla konkretnego procesu.
Tabliczka znamionowa jest jednym ze źródeł danych, ale rzadko powinna być jedynym.
Przy zakupie nowej maszyny dobrze już na etapie ofertowania poprosić producenta o coś więcej niż moc przyłączeniową.
Szczególnie przydatne są dane o wydajności dla konkretnego produktu oraz zużyciu energii w typowym cyklu pracy.
Najpierw proces, później obliczenia
Przy audycie maszyn najpierw trzeba zrozumieć, co faktycznie dzieje się na produkcji.
Co wykonuje stara maszyna? Ile produktu przechodzi przez proces? Jak długo urządzenie pracuje? Czy nowa maszyna zastępuje jedno urządzenie, czy kilka? Czy zmienia się technologia albo nośnik energii? Drugim etapem są obliczenia.
W trzech opisanych projektach technologie były zupełnie różne: cięcie stali, proces produkcyjny i transport wewnętrzny. W każdym przypadku podstawowa zasada była jednak taka sama – porównywaliśmy energię potrzebną do wykonania tego samego zakresu pracy przed i po modernizacji.
I to daje znacznie więcej informacji niż samo porównanie liczby kilowatów z tabliczki znamionowej.
W GAMP CORE wykonujemy audyty efektywności energetycznej dla modernizacji maszyn, linii technologicznych i procesów produkcyjnych, również jako część dokumentacji projektów inwestycyjnych i finansowanych ze środków publicznych.